اسکیلآپ (Scale-Up) در فرمولاسیون آرایشی و بهداشتی چیست؟ راهنمای انتقال فرمول از آزمایشگاه به تولید صنعتی
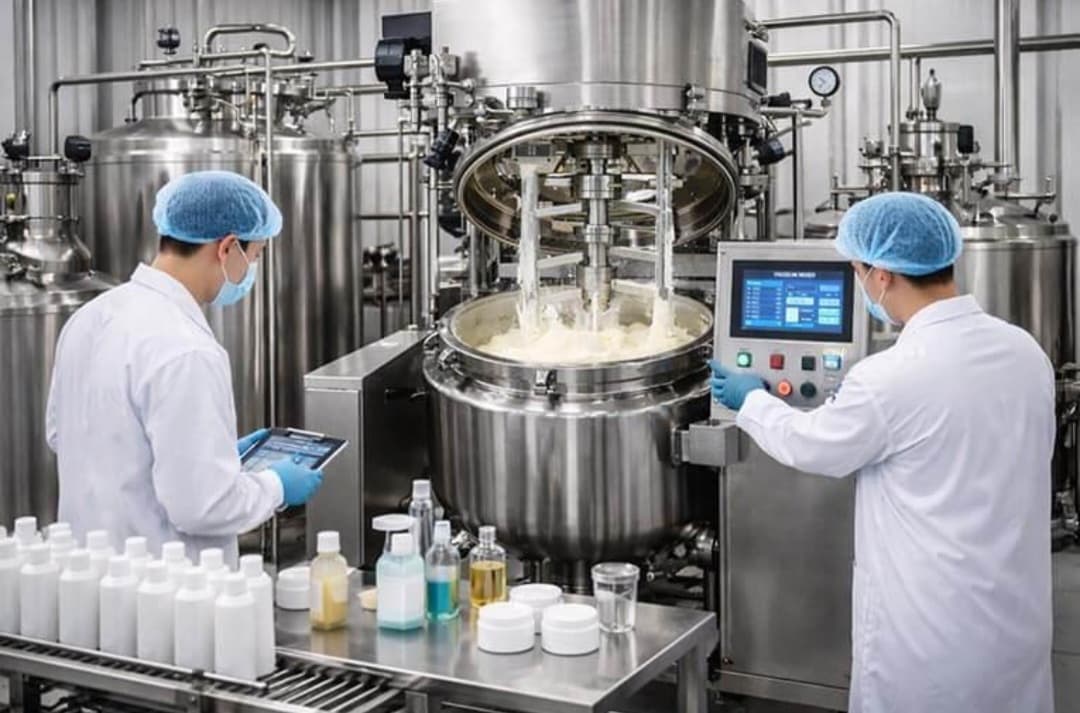
اسکیلآپ (Scale-Up) فرایندی مهندسی برای انتقال یک فرمولاسیون از مقیاس آزمایشگاهی به تولید پایلوت و صنعتی است. در این فرایند، صرفاً مقدار مواد اولیه افزایش پیدا نمیکند؛ بلکه عواملی مانند نوع تجهیزات، هندسه مخزن، سرعت و شدت اختلاط، انتقال حرارت، ترتیب افزودن مواد، زمان فرایند و ویژگیهای محصول نهایی باید بررسی و بهینهسازی شوند. در این مقاله، اصول علمی اسکیلآپ در صنعت آرایشی و بهداشتی، مراحل اجرایی، چالشهای رایج و روشهای کنترل کیفیت در انتقال فرمول به مقیاس صنعتی بررسی میشود.
اسکیلآپ (Scale-Up) چیست؟
اسکیلآپ (Scale-Up) در صنعت آرایشی و بهداشتی به مجموعهای از فعالیتهای فنی و مهندسی گفته میشود که با هدف انتقال یک فرمولاسیون از مقیاس آزمایشگاهی به مقیاس پایلوت و سپس تولید صنعتی انجام میگیرد.
در مرحله آزمایشگاهی، فرمولاتور ممکن است محصولی مانند کرم، شامپو، سرم، ژل یا لوسیون را در حجم ۱۰۰ گرم، ۵۰۰ گرم یا یک کیلوگرم تولید کند. اما زمانی که همان محصول قرار است در مخزنی با ظرفیت ۱۰۰، ۵۰۰ یا ۱۰۰۰ کیلوگرم تولید شود، شرایط فرایند تغییر میکند.
نکته مهم این است که افزایش مقیاس تولید، به معنای افزایش ساده و خطی مقدار مواد اولیه نیست. ممکن است فرمولی که در آزمایشگاه با کیفیت مطلوب تولید شده است، در مقیاس صنعتی با مشکلاتی مانند تغییر ویسکوزیته، ناپایداری امولسیون، ایجاد کف، تشکیل کلوخه، تغییر رنگ یا کاهش یکنواختی مواجه شود.
بنابراین، اسکیلآپ یک فرایند مهندسی برای حفظ کیفیت و ویژگیهای محصول در مقیاسهای مختلف تولید است.
تفاوت تولید آزمایشگاهی، پایلوت و صنعتی
فرایند توسعه محصول معمولاً در چند مرحله انجام میشود:
- مقیاس آزمایشگاهی (Laboratory Scale): در این مرحله، فرمولاسیون اولیه طراحی و آزمایش میشود. هدف، بررسی سازگاری مواد اولیه، تعیین شرایط مناسب فرایند و دستیابی به ویژگیهای مطلوب محصول است.
- مقیاس پایلوت (Pilot Scale): فرمولاسیون در حجم بزرگتری تولید میشود تا عملکرد آن در شرایطی نزدیکتر به تولید صنعتی بررسی شود. این مرحله به شناسایی مشکلات احتمالی تجهیزات و فرایند کمک میکند.
- مقیاس صنعتی (Production Scale): پس از ارزیابی و تأیید شرایط تولید، فرمولاسیون در حجم تجاری و با استفاده از تجهیزات خط تولید ساخته میشود.
مقیاس دقیق هر مرحله به نوع محصول، ظرفیت تجهیزات، پیچیدگی فرمولاسیون و امکانات کارخانه بستگی دارد. برای مثال، تولید یک تونر رقیق با تولید یک کرم امولسیونی غلیظ از نظر حساسیت به شرایط اختلاط و انتقال حرارت یکسان نیست.
چرا فرمول آزمایشگاهی در مقیاس صنعتی تغییر میکند؟
یکی از مهمترین اشتباهات در توسعه محصولات آرایشی و بهداشتی این است که تصور شود با حفظ درصد مواد اولیه، محصول نهایی در تمام مقیاسهای تولید دقیقاً یکسان خواهد بود.
در واقع، ترکیب مواد اولیه تنها یکی از عوامل تعیینکننده کیفیت محصول است. شرایط فرایند نیز نقش مهمی در ویژگیهای فیزیکی، شیمیایی و عملکردی محصول دارد.
مهمترین عوامل مؤثر عبارتاند از:
۱. تغییر شرایط اختلاط (Mixing Conditions)
در مقیاس آزمایشگاهی، معمولاً از همزنهای کوچک با هندسه و عملکرد مشخص استفاده میشود. اما در تولید صنعتی، نوع پروانه، قطر مخزن، ارتفاع مایع، سرعت چرخش و توان موتور میتوانند متفاوت باشند.
این تفاوتها بر نحوه گردش مواد، شدت اختلاط و میزان انتقال انرژی به محصول تأثیر میگذارند.
برای مثال، در تولید یک کرم امولسیونی، اختلاط نامناسب میتواند باعث توزیع غیریکنواخت قطرات فاز داخلی و تغییر اندازه قطرات شود. این موضوع ممکن است بر ویسکوزیته، ظاهر و پایداری امولسیون اثر بگذارد.
بنابراین، انتقال یک عدد ثابت برای سرعت همزن از دستگاه آزمایشگاهی به مخزن صنعتی معمولاً روش مناسبی نیست.
۲. انتقال حرارت (Heat Transfer)
در تولید آزمایشگاهی، حجم مواد کم است و معمولاً گرم یا سرد کردن آنها سریعتر انجام میشود.
اما با افزایش حجم تولید، نسبت سطح انتقال حرارت به حجم محصول کاهش پیدا میکند. در نتیجه، ممکن است زمان بیشتری برای گرم یا سرد شدن کل محتویات مخزن مورد نیاز باشد.
این موضوع بهویژه در فرمولاسیونهایی اهمیت دارد که شامل مومها، الکلهای چرب، روغنها، امولسیفایرها یا مواد حساس به دما هستند.
برای مثال، در تولید کرم، اگر فاز روغنی و فاز آبی بهدرستی گرم نشوند یا اختلاف دمای نامناسبی هنگام ترکیب آنها وجود داشته باشد، احتمال تشکیل امولسیون غیریکنواخت افزایش پیدا میکند.
همچنین سرعت سرد شدن میتواند بر ساختار شبکهای برخی ترکیبات، تبلور مواد چرب و ویسکوزیته نهایی محصول تأثیر بگذارد.
۳. هندسه مخزن و تجهیزات (Vessel Geometry)
شکل و ابعاد مخزن تولید، نسبت ارتفاع به قطر، محل قرارگیری همزن و نوع پروانه از عوامل مهم در اسکیلآپ هستند.
برای مثال، یک همزن که در مخزن کوچک گردش مناسبی ایجاد میکند، ممکن است در مخزن بزرگ نتواند تمام حجم محصول را بهطور یکنواخت به گردش درآورد.
در چنین شرایطی ممکن است نقاطی با اختلاط ضعیف یا نواحی مرده (Dead Zones) ایجاد شوند.
این مسئله در تولید محصولات غلیظ، ژلها، کرمها و سوسپانسیونها اهمیت بیشتری دارد.
۴. ترتیب افزودن مواد اولیه (Order of Addition)
ترتیب اضافه کردن مواد اولیه یکی از پارامترهای مهم فرایند تولید است.
در بسیاری از فرمولاسیونها، ترتیب افزودن مواد میتواند بر میزان حل شدن، هیدراتاسیون، تشکیل امولسیون، ویسکوزیته و پایداری محصول تأثیر بگذارد.
برای مثال:
- برخی پلیمرهای غلظتدهنده باید در شرایط مشخصی پراکنده یا هیدراته شوند.
- مواد حساس به حرارت معمولاً در دمای پایینتر و در مرحله مناسب فرایند اضافه میشوند.
- برخی نگهدارندهها یا اکتیوها به شرایط مشخصی از نظر دما و pH نیاز دارند.
- افزودن سریع برخی پودرها به فاز آبی میتواند باعث تشکیل کلوخه و حل نشدن یکنواخت آنها شود.
بنابراین، در اسکیلآپ باید نهتنها درصد مواد اولیه، بلکه ترتیب و سرعت افزودن آنها نیز ارزیابی شود.
۵. زمان فرایند (Processing Time)
زمان اختلاط، زمان نگهداری در دمای مشخص، زمان هیدراتاسیون و زمان سرد شدن ممکن است با افزایش مقیاس تغییر کند.
برای مثال، اگر یک پلیمر در آزمایشگاه طی ۲۰ دقیقه به ویسکوزیته موردنظر برسد، نمیتوان بدون بررسی فرض کرد که همین زمان در مخزن صنعتی نیز کافی خواهد بود.
از طرف دیگر، افزایش بیش از حد زمان اختلاط نیز همیشه مفید نیست و ممکن است موجب ورود هوا، افزایش دمای محصول یا تخریب ساختار برخی ترکیبات شود.
پارامترهای مهندسی مهم در اسکیلآپ
برای انتقال علمی فرمولاسیون به مقیاس بزرگتر، برخی پارامترهای مهندسی باید بررسی شوند.
سرعت نوک پروانه (Tip Speed)
سرعت نوک پروانه یکی از پارامترهای قابل بررسی در مقایسه عملکرد همزنهاست.
این پارامتر از رابطه زیر محاسبه میشود:
Tip Speed = π × D × N
در این رابطه:
- D: قطر پروانه بر حسب متر
- N: سرعت چرخش بر حسب دور بر ثانیه
- Tip Speed: سرعت نوک پروانه بر حسب متر بر ثانیه
اگر سرعت چرخش بر حسب دور بر دقیقه (RPM) باشد، باید ابتدا آن را بر ۶۰ تقسیم کرد.
سرعت نوک پروانه میتواند برای مقایسه شرایط اختلاط مفید باشد، اما بهتنهایی معیار کافی برای انتقال فرایند نیست. دو دستگاه با سرعت نوک پروانه یکسان ممکن است به دلیل تفاوت هندسه مخزن، نوع پروانه و خواص سیال، رفتار اختلاط متفاوتی داشته باشند.
توان به حجم (Power per Unit Volume)
نسبت توان مصرفی همزن به حجم محصول، یکی دیگر از شاخصهای مهم در طراحی و ارزیابی فرایند اختلاط است.
P/V = P ÷ V
در این رابطه:
- P: توان منتقلشده به سیال
- V: حجم کاری محصول
- P/V: توان به ازای واحد حجم
این پارامتر در بررسی شدت اختلاط و مقایسه تجهیزات کاربرد دارد.
با این حال، مقدار مناسب آن به نوع سیال، هندسه مخزن، نوع پروانه و هدف فرایند وابسته است.
عدد رینولدز (Reynolds Number)
عدد رینولدز برای بررسی رژیم جریان و مقایسه رفتار سیالات در شرایط مختلف استفاده میشود.
Re = ρ × N × D² ÷ μ
در این رابطه:
- ρ: چگالی سیال
- N: سرعت چرخش پروانه بر حسب دور بر ثانیه
- D: قطر پروانه
- μ: ویسکوزیته دینامیکی سیال
در فرمولاسیون محصولات آرایشی و بهداشتی، بسیاری از محصولات رفتار غیرنیوتنی دارند؛ یعنی ویسکوزیته آنها با تغییر نرخ برش تغییر میکند.
به همین دلیل، استفاده از عدد رینولدز برای این محصولات باید با درنظرگرفتن رفتار رئولوژیکی واقعی سیستم انجام شود.
نکته مهم درباره انتخاب معیار اسکیلآپ
هیچ قانون واحدی وجود ندارد که بتوان آن را برای تمام محصولات آرایشی و بهداشتی به کار برد.
در برخی فرایندها حفظ توان به حجم اهمیت بیشتری دارد، در برخی دیگر سرعت نوک پروانه یا زمان اختلاط، و در بعضی فرمولاسیونها انتقال حرارت و نرخ برش تعیینکنندهتر هستند.
انتخاب معیار مناسب به هدف فرایند و ویژگیهای محصول بستگی دارد.
اسکیلآپ در انواع محصولات آرایشی و بهداشتی
حساسیت محصولات مختلف به شرایط تولید یکسان نیست. بنابراین، هنگام اسکیلآپ باید ویژگیهای اختصاصی هر گروه از محصولات در نظر گرفته شود.
اسکیلآپ کرم و لوسیون
کرمها و لوسیونها معمولاً سیستمهای امولسیونی هستند و کیفیت آنها به تشکیل و پایداری قطرات فاز داخلی وابسته است.
مهمترین موارد قابل بررسی:
- دمای فاز آبی و روغنی هنگام امولسیونسازی
- نوع و شدت همگنسازی
- سرعت افزودن فازها
- زمان همگنسازی
- نرخ و شرایط سرد شدن
- زمان و دمای افزودن مواد حساس به حرارت
- ویسکوزیته و پایداری محصول نهایی
تغییر شرایط همگنسازی ممکن است اندازه قطرات و توزیع آنها را تغییر دهد و در نتیجه بر پایداری امولسیون اثر بگذارد.
اسکیلآپ شامپو و شویندهها
در تولید شامپو، ژل شستوشو و سایر شویندهها، کنترل کف و جلوگیری از ورود هوای اضافی اهمیت زیادی دارد.
موارد مهم عبارتاند از:
- ترتیب افزودن سورفکتانتها
- کنترل سرعت و شدت اختلاط
- جلوگیری از ایجاد کف بیش از حد
- کنترل دمای فرایند
- بررسی pH
- کنترل ویسکوزیته و رفتار رئولوژیکی
- بررسی شفافیت و یکنواختی محصول
برای مثال، افزودن نمک به برخی سیستمهای شوینده میتواند ویسکوزیته را افزایش دهد؛ اما این افزایش تا نقطه مشخصی ادامه دارد و افزودن بیش از حد نمک ممکن است باعث کاهش ویسکوزیته شود. این رفتار باید در مقیاس صنعتی نیز بررسی شود.
اسکیلآپ سرم و تونر
سرمها و تونرها ممکن است از نظر ظاهری فرمولاسیون سادهای داشته باشند، اما حضور پلیمرها، مواد مؤثره و ترکیبات حساس به pH میتواند فرایند تولید آنها را پیچیده کند.
موارد مهم:
- ترتیب حل شدن مواد اولیه
- جلوگیری از تشکیل کلوخه
- کنترل pH
- بررسی سازگاری مواد مؤثره
- کنترل دما
- یکنواختی و شفافیت
- بررسی پایداری فیزیکی و شیمیایی
در سرمهای حاوی پلیمرهای غلظتدهنده، شرایط پراکندهسازی و هیدراتاسیون میتواند بر ویسکوزیته نهایی تأثیر قابلتوجهی داشته باشد.
اسکیلآپ ژلها
در ژلهای حاوی پلیمرهایی مانند Carbomer، انتخاب ترتیب افزودن مواد، شرایط پراکندهسازی و مرحله خنثیسازی اهمیت دارد.
در برخی سیستمها، افزودن زودهنگام مواد الکترولیتی یا ترکیبات ناسازگار میتواند بر تشکیل شبکه ژلی و ویسکوزیته اثر منفی بگذارد.
بنابراین، باید شرایط فرایند و ترتیب افزودن مواد در مقیاس بزرگتر دوباره ارزیابی شود.
مراحل عملی اسکیلآپ یک فرمولاسیون
برای انتقال اصولی یک فرمولاسیون به تولید صنعتی، میتوان از مراحل زیر استفاده کرد:
مرحله اول: تثبیت فرمولاسیون آزمایشگاهی
پیش از افزایش مقیاس، باید فرمولاسیون آزمایشگاهی به سطح قابل قبولی از پایداری و تکرارپذیری رسیده باشد.
در این مرحله باید موارد زیر مشخص شوند:
- درصد دقیق تمام مواد اولیه
- مشخصات و گرید مواد اولیه
- ترتیب افزودن مواد
- دمای هر مرحله
- سرعت و زمان اختلاط
- pH نهایی
- ویسکوزیته
- ویژگیهای ظاهری و حسی محصول
فرمولاسیونی که هنوز در مقیاس آزمایشگاهی ناپایدار است، نباید مستقیماً وارد تولید صنعتی شود.
مرحله دوم: تهیه دستورالعمل ساخت (Manufacturing Procedure)
فرمولاسیون باید به یک دستورالعمل اجرایی و قابل تکرار تبدیل شود.
این دستورالعمل باید شامل موارد زیر باشد:
- مقدار دقیق مواد اولیه
- ترتیب شارژ مواد به مخزن
- دمای شروع و پایان هر مرحله
- نوع و سرعت اختلاط
- مدت زمان هر مرحله
- شرایط انتقال بین مخازن
- نقاط کنترل حین تولید
- معیارهای پذیرش محصول نهایی
هدف این است که تولید محصول به مهارت و تجربه شخصی یک اپراتور خاص وابسته نباشد و بتوان آن را بهصورت استاندارد تکرار کرد.
مرحله سوم: بررسی تجهیزات تولید
پیش از تولید پایلوت باید تجهیزات موجود بررسی شوند.
مهمترین موارد:
- ظرفیت واقعی مخزن و حجم کاری مجاز
- جنس سطوح در تماس با محصول
- نوع و ابعاد پروانه
- توان موتور
- محدوده سرعت قابل تنظیم
- وجود یا عدم وجود سیستم همگنساز
- سیستم گرمایش و سرمایش
- امکان تخلیه کامل محصول
- قابلیت شستوشو و پاکسازی تجهیزات
برای مثال، مخزن ۵۰۰ لیتری الزاماً به معنای امکان تولید ۵۰۰ کیلوگرم از هر محصول نیست. ظرفیت کاری به چگالی محصول، فضای لازم برای اختلاط، احتمال ایجاد کف و طراحی مخزن بستگی دارد.
مرحله چهارم: تولید پایلوت
در این مرحله، فرمولاسیون با تجهیزات و شرایط نزدیک به تولید صنعتی ساخته میشود.
هدف از تولید پایلوت صرفاً افزایش حجم نیست؛ بلکه باید مشخص شود که آیا فرایند در مقیاس بزرگتر قابل کنترل و تکرار است یا خیر.
در طول تولید پایلوت، بهتر است اطلاعات زیر ثبت شوند:
- زمان رسیدن به دمای موردنظر
- زمان هر مرحله اختلاط
- سرعت همزن
- شرایط افزودن مواد
- تغییرات ظاهری محصول
- pH در مراحل مشخص
- ویسکوزیته
- میزان کف یا هوای محبوس
- زمان سرد شدن
- میزان محصول قابل بازیابی از مخزن
مرحله پنجم: ارزیابی و اصلاح فرایند
پس از تولید پایلوت، نتایج باید با نمونه مرجع آزمایشگاهی مقایسه شوند.
اگر تفاوتی در ویسکوزیته، ظاهر، pH، پایداری یا ویژگیهای حسی مشاهده شود، باید علت آن بررسی شود.
در این مرحله ممکن است اصلاحاتی در سرعت اختلاط، زمان فرایند، دمای تولید، ترتیب افزودن مواد یا تجهیزات مورد استفاده لازم باشد.
نکته مهم این است که اصلاح فرمولاسیون نباید اولین واکنش به هر مشکل تولیدی باشد. گاهی مشکل از شرایط فرایند یا تجهیزات است، نه از ترکیب مواد اولیه.
مرحله ششم: تأیید تولید صنعتی
پس از تأیید نتایج پایلوت، فرایند تولید صنعتی باید با دستورالعمل مشخص اجرا شود.
در اولین بچ صنعتی، کنترل دقیق پارامترهای فرایند و نمونهبرداری از محصول اهمیت زیادی دارد.
همچنین باید سوابق تولید، نتایج آزمونها، انحرافات احتمالی و اصلاحات انجامشده ثبت شوند تا امکان تکرارپذیری و ردیابی وجود داشته باشد.
مشکلات رایج در اسکیلآپ و راهکارهای آنها
برخی از مشکلاتی که هنگام انتقال فرمولاسیون به مقیاس صنعتی مشاهده میشوند عبارتاند از:
- کاهش یا افزایش غیرمنتظره ویسکوزیته: ممکن است ناشی از تفاوت شدت اختلاط، دمای فرایند، ترتیب افزودن مواد یا شرایط هیدراتاسیون پلیمر باشد.
- جدا شدن فازها در کرم و لوسیون: میتواند به تغییر شرایط امولسیونسازی، اندازه قطرات، دما یا عملکرد سیستم امولسیفایر مربوط باشد.
- تشکیل کلوخه در ژل و شامپو: معمولاً باید شرایط پراکندهسازی، سرعت افزودن پودر و زمان هیدراتاسیون بررسی شود.
- ایجاد کف بیش از حد: ممکن است به نوع همزن، محل ورود مواد، سرعت اختلاط یا طراحی مخزن مربوط باشد.
- تغییر رنگ یا بو: میتواند ناشی از تماس با اکسیژن، نور، دما، آلودگی یا ناپایداری برخی مواد اولیه باشد.
- طولانی شدن زمان تولید: ممکن است به ظرفیت نامناسب تجهیزات، انتقال حرارت ضعیف یا طراحی نامناسب مراحل فرایند مربوط باشد.
- ناهمگنی محصول: باید گردش مواد در مخزن، نقاط مرده، عملکرد همزن و روش نمونهبرداری بررسی شود.
برای حل این مشکلات، بهتر است ابتدا علت اصلی شناسایی شود و سپس تغییرات بهصورت کنترلشده انجام گیرد.
کنترل کیفیت در فرایند اسکیلآپ
کنترل کیفیت در اسکیلآپ فقط به آزمایش محصول نهایی محدود نمیشود. باید هم مواد اولیه، هم مراحل تولید و هم محصول نهایی ارزیابی شوند.
برخی آزمونهای مهم عبارتاند از:
- بررسی ظاهر، رنگ و بو
- اندازهگیری pH
- اندازهگیری ویسکوزیته با روش و شرایط مشخص
- بررسی چگالی در صورت نیاز
- بررسی یکنواختی و همگنی
- ارزیابی پایداری فیزیکی و شیمیایی
- بررسی پایداری در شرایط دمایی مختلف
- آزمونهای میکروبی متناسب با نوع محصول
- آزمون کارایی سیستم نگهدارنده در صورت لزوم
در محصولات امولسیونی، بررسی اندازه و توزیع قطرات نیز میتواند اطلاعات ارزشمندی درباره کیفیت فرایند ارائه دهد.
نکته مهم این است که آزمونهای کنترل کیفیت باید با روشهای استاندارد و قابل تکرار انجام شوند. برای مثال، اندازهگیری ویسکوزیته بدون مشخص کردن نوع دستگاه، اسپیندل، سرعت و دمای نمونه، امکان مقایسه دقیق نتایج را محدود میکند.
همچنین قبولی یک نمونه در آزمونهای اولیه بهتنهایی به معنای اثبات پایداری بلندمدت محصول نیست.
آیا هر فرمولاسیونی قابلیت اسکیلآپ دارد؟
خیر. برخی فرمولاسیونها ممکن است در مقیاس آزمایشگاهی عملکرد مطلوبی داشته باشند، اما برای تولید صنعتی به اصلاح نیاز داشته باشند.
دلایل احتمالی عبارتاند از:
- وابستگی شدید محصول به تجهیزات خاص
- حساسیت زیاد به دما یا شدت اختلاط
- استفاده از مواد اولیه با تأمین دشوار
- طولانی بودن بیش از حد فرایند تولید
- دشواری کنترل ویسکوزیته یا پایداری
- هزینه بالای تولید در مقیاس تجاری
- نبود روش اجرایی قابل تکرار
گاهی اصلاح شرایط تولید کافی است؛ اما در برخی موارد، فرمولاسیون باید از نظر ترکیب مواد اولیه نیز بازنگری شود.
بنابراین، قابلیت تولید صنعتی باید از مراحل اولیه توسعه محصول مورد توجه قرار گیرد، نه اینکه پس از نهایی شدن فرمولاسیون به آن فکر شود.
جمعبندی
اسکیلآپ یکی از مراحل کلیدی توسعه محصولات آرایشی و بهداشتی است که موفقیت آن به شناخت همزمان فرمولاسیون، تجهیزات و اصول مهندسی فرایند وابسته است.
در این مسیر، افزایش مقدار مواد اولیه بهتنهایی کافی نیست. شرایط اختلاط، انتقال حرارت، هندسه مخزن، ترتیب افزودن مواد، زمان فرایند و ویژگیهای رئولوژیکی محصول باید بهصورت علمی بررسی شوند.
یک فرمولاسیون زمانی برای تولید صنعتی آماده است که علاوه بر عملکرد و پایداری مطلوب، با تجهیزات موجود قابل تولید باشد و بتوان آن را در بچهای مختلف با کیفیت یکنواخت تکرار کرد.
به همین دلیل، اسکیلآپ باید بخشی از فرایند توسعه محصول باشد، نه صرفاً مرحلهای برای افزایش حجم تولید.
از ایده تا تولید محصول در کنار شما هستیم.
اگر برای طراحی و توسعه فرمولاسیون، اصلاح فرمول، اسکیلآپ، انتخاب بستهبندی، دریافت مجوزهای لازم یا تولید قراردادی با استفاده از ظرفیت خالی کارخانهها به راهنمایی نیاز دارید، میتوانید از خدمات مشاوره تخصصی کارای استفاده کنید.
کارای در تمام مراحل توسعه و تولید محصول، از ایده اولیه تا محصول نهایی، همراه شماست.
دریافت مشاوره تخصصی از کارای https://karaycosmetic.ir/booking
فرمولاسیونهای آماده کارای https://karaycosmetic.ir/formulas
پرسشهای پرتکرار
اسکیلآپ در فرمولاسیون آرایشی و بهداشتی چیست؟
فرایند انتقال یک فرمولاسیون از مقیاس آزمایشگاهی به پایلوت و تولید صنعتی با حفظ کیفیت، پایداری و ویژگیهای محصول است.
آیا میتوان فرمول آزمایشگاهی را مستقیماً در کارخانه تولید کرد؟
لزوماً خیر. پیش از تولید صنعتی باید شرایط تجهیزات، اختلاط، انتقال حرارت و زمان فرایند بررسی و در صورت نیاز در مقیاس پایلوت ارزیابی شوند.
چرا ویسکوزیته محصول پس از اسکیلآپ تغییر میکند؟
تفاوت شدت اختلاط، دما، زمان هیدراتاسیون، ترتیب افزودن مواد و شرایط فرایند میتواند باعث تغییر ویسکوزیته شود.
تفاوت مقیاس پایلوت و صنعتی چیست؟
مقیاس پایلوت مرحلهای برای بررسی و بهینهسازی فرایند در شرایط نزدیک به تولید صنعتی است؛ در حالی که تولید صنعتی با هدف ساخت محصول در حجم تجاری انجام میشود.
آیا برای اسکیلآپ باید فرمولاسیون تغییر کند؟
همیشه خیر. گاهی اصلاح شرایط تولید و تجهیزات کافی است؛ اما در برخی موارد، برای دستیابی به کیفیت و پایداری مطلوب، اصلاح فرمولاسیون نیز ضروری میشود.
مهمترین تجهیزات مؤثر در اسکیلآپ محصولات آرایشی و بهداشتی کداماند؟
مخازن تولید، همزنها، هموژنایزرها، سیستمهای گرمایش و سرمایش و تجهیزات انتقال محصول از مهمترین تجهیزات مؤثر هستند.
چرا تولید کرم در مقیاس صنعتی با آزمایشگاه متفاوت است؟
تغییر شرایط امولسیونسازی، شدت همگنسازی، انتقال حرارت و سرعت سرد شدن میتواند بر اندازه قطرات، ویسکوزیته و پایداری کرم اثر بگذارد.
مقالات مرتبط
یک فرمولاسیون آرایشی و بهداشتی خوب چه ویژگیهایی دارد؟ راهنمای انتخاب فرمولاسیون استاندارد
یک فرمولاسیون آرایشی و بهداشتی موفق صرفاً ترکیبی از مواد اولیه باکیفیت نیست؛ بلکه باید از نظر اثربخشی، ایمنی، پایداری، سازگاری ترکیبات، ویژگیهای حسی و قابلیت تولید در مقیاس صنعتی ارزیابی شود. در این مقاله با ویژگیهای یک فرمولاسیون حرفهای و معیارهای انتخاب فرمول آماده برای تولید آشنا میشوید.
تست پایداری محصولات آرایشی و بهداشتی چیست؟ انواع آزمونها و روش ارزیابی ماندگاری محصول
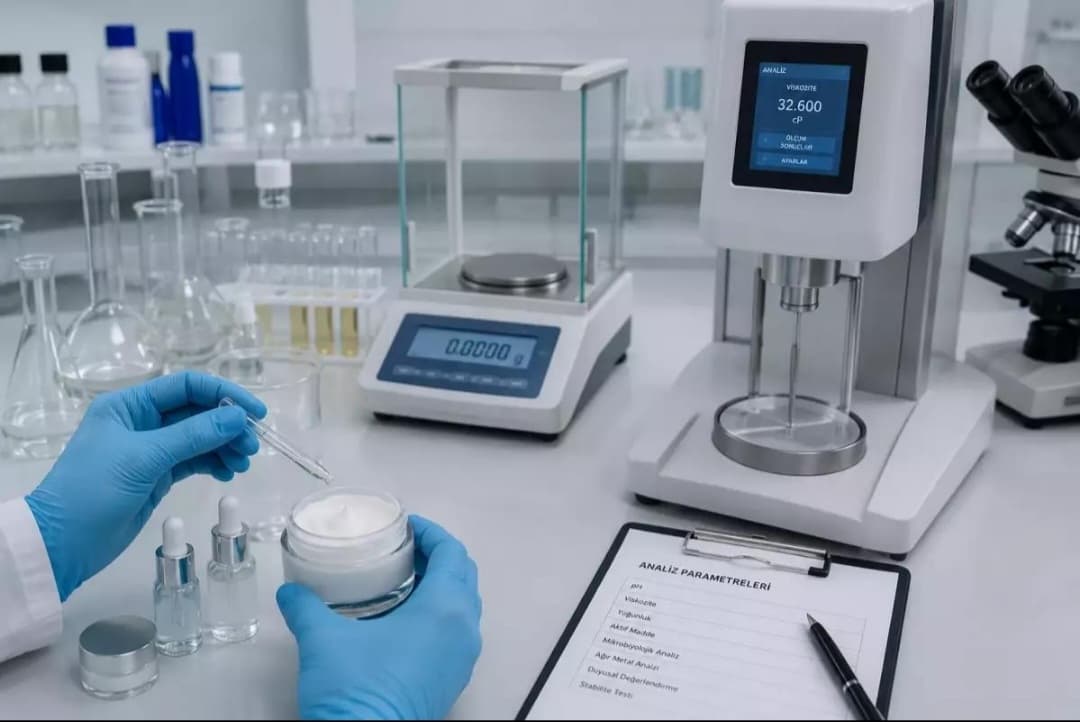
تست پایداری یکی از مراحل مهم توسعه و ارزیابی محصولات آرایشی و بهداشتی است که مشخص میکند محصول در طول زمان و تحت شرایط مختلف نگهداری، تا چه اندازه ویژگیهای فیزیکی، شیمیایی، میکروبی و عملکردی خود را حفظ میکند. در این مقاله با انواع آزمونهای پایداری، شرایط اجرای تستهای تسریعشده و واقعی، چرخههای دمایی، بررسی سازگاری بستهبندی و معیارهای ارزیابی نتایج آشنا میشوید.